Конвейерные системы — оборудование для автоматического перемещения заготовок, деталей и готовых изделий между технологическими операциями и производственными участками.
В металлообрабатывающем производстве промышленные конвейеры позволяют организовать непрерывную транспортировку деталей, создать буферные зоны и связать станки, роботов, манипуляторы и другое оборудование в единую автоматизированную линию.
Компания «Кросслайн рус» подбирает, поставляет и интегрирует конвейерные системы с учётом массы и габаритов изделий, производительности линии, маршрута перемещения и особенностей технологического процесса.
Типы конвейерных систем в металлообработке
Тип конвейера выбирается в зависимости от характеристик груза, требуемой производительности, условий эксплуатации и способа взаимодействия с технологическим оборудованием.
1. Ленточные конвейеры
Ленточные конвейеры применяются для непрерывной транспортировки деталей, заготовок и других штучных грузов. Перемещение осуществляется по замкнутой конвейерной ленте, приводимой в движение приводным барабаном.
В зависимости от задачи используются различные материалы и конструкции лент, направляющие, борта, накопительные и разгрузочные устройства.
Ленточные конвейеры могут применяться как отдельное транспортное оборудование или интегрироваться в автоматизированные производственные линии.

2. Роликовые конвейеры
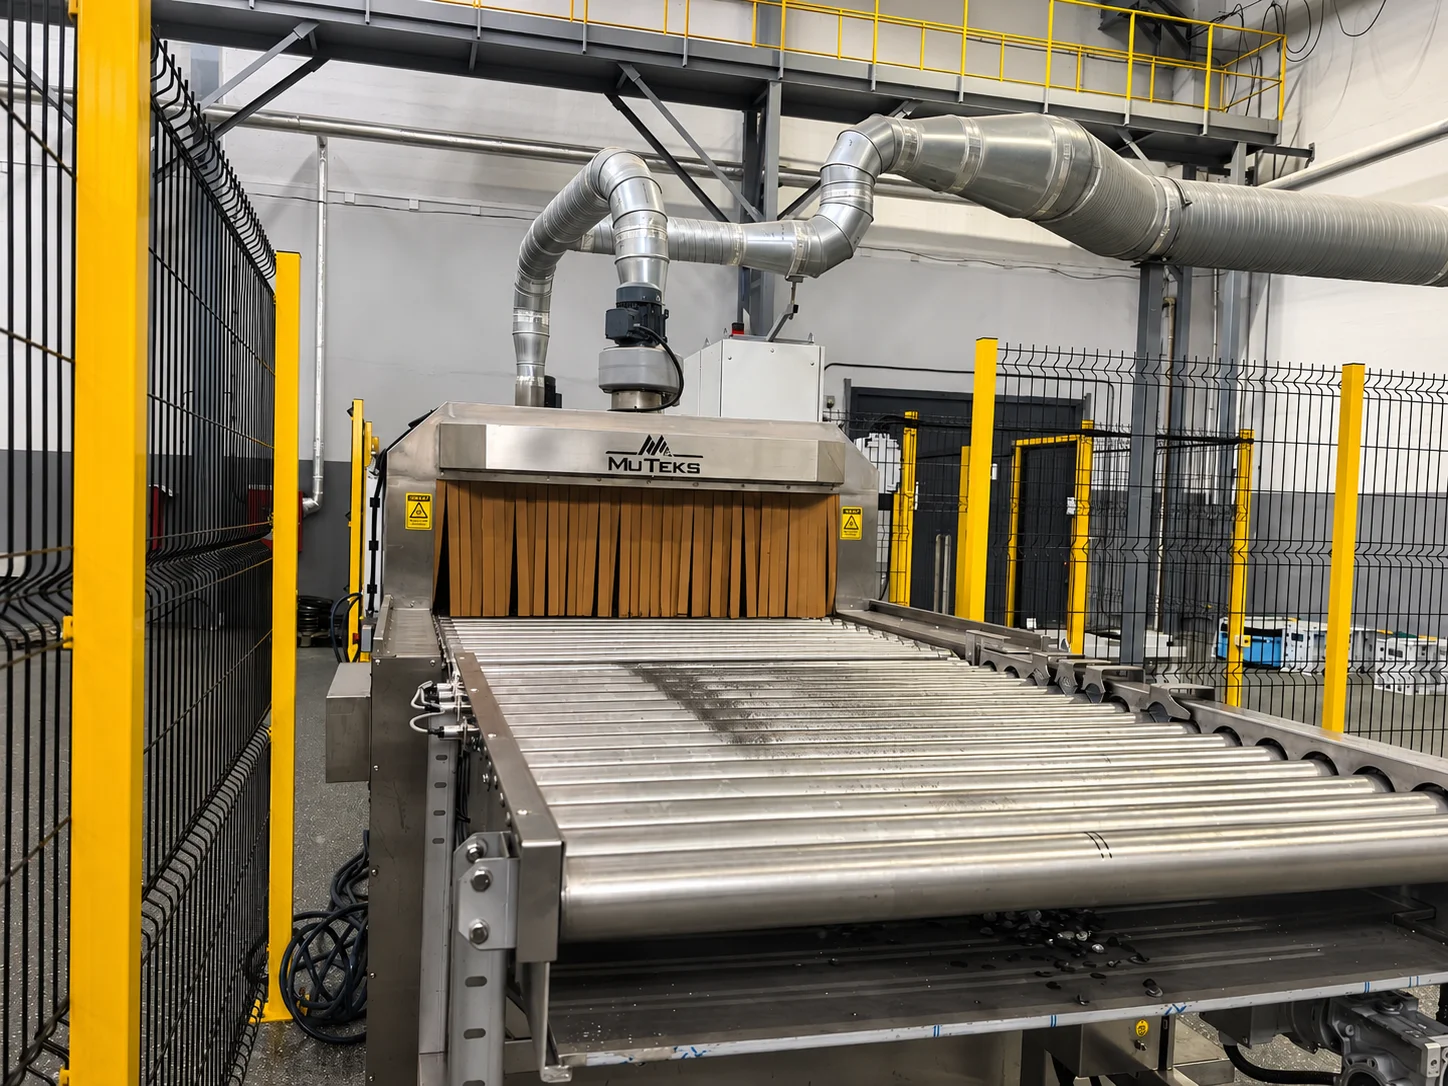
Роликовые конвейеры, или рольганги, применяются для транспортировки деталей, контейнеров, паллет и других грузов с поверхностью, позволяющей устойчиво перемещаться по роликам.
Рольганги могут быть приводными и неприводными. В приводных системах вращение роликов обеспечивает контролируемое перемещение изделия, а неприводные конструкции используют ручное перемещение или движение под действием силы тяжести на наклонных участках.
В составе автоматизированных линий роликовые конвейеры могут оснащаться стопорами, датчиками, накопительными зонами, подъёмными, поперечными и поворотными модулями. Это позволяет организовать распределение потока, позиционирование деталей и передачу изделий между технологическими участками.
Система управления конвейером может интегрироваться с ПЛК и другим оборудованием производственной линии для синхронизации транспортных и технологических операций.
3. Цепные конвейеры
Цепные конвейеры предназначены для транспортировки тяжёлых деталей, паллет, технологических спутников и других грузов с жёсткой опорной поверхностью.
Перемещение осуществляется одной или несколькими замкнутыми приводными цепями. Прочная конструкция позволяет использовать такие конвейеры для работы с повышенными нагрузками и в условиях промышленного производства.
Цепные конвейеры часто применяются в автоматизированных линиях для транспортировки паллет и заготовок между станками, сборочными постами и другими технологическими операциями.

4. Подвесные конвейеры
Подвесные конвейеры транспортируют детали и узлы на подвесках или специальных грузонесущих устройствах, перемещающихся по направляющей над рабочей зоной.
Такая компоновка позволяет использовать пространство над производственным участком и сохранять свободными напольные транспортные маршруты.
Подвесные конвейерные системы применяются на сборочных, окрасочных и других производственных линиях. В зависимости от конструкции маршрут может включать прямолинейные участки, повороты, подъёмы, спуски и зоны остановки.

5. Пластинчатые конвейеры
Пластинчатые конвейеры используют в качестве грузонесущей поверхности металлические или другие жёсткие пластины, закреплённые на тяговых цепях.
Такие системы подходят для транспортировки тяжёлых, крупногабаритных, горячих или острых изделий и материалов, для которых применение обычной конвейерной ленты ограничено.
Пластинчатые конвейеры отличаются высокой прочностью и могут использоваться в тяжёлых условиях металлообрабатывающего и машиностроительного производства.

Накопительные конвейеры в автоматизированных линиях
Накопительный конвейер не только транспортирует детали, но и выполняет функцию буферной зоны между технологическими операциями. Накопление заготовок позволяет согласовать работу оборудования с различной продолжительностью циклов и поддерживать автоматическую загрузку станков.
Пример такого решения реализован в автоматизированном производственном комплексе для обработки валов.
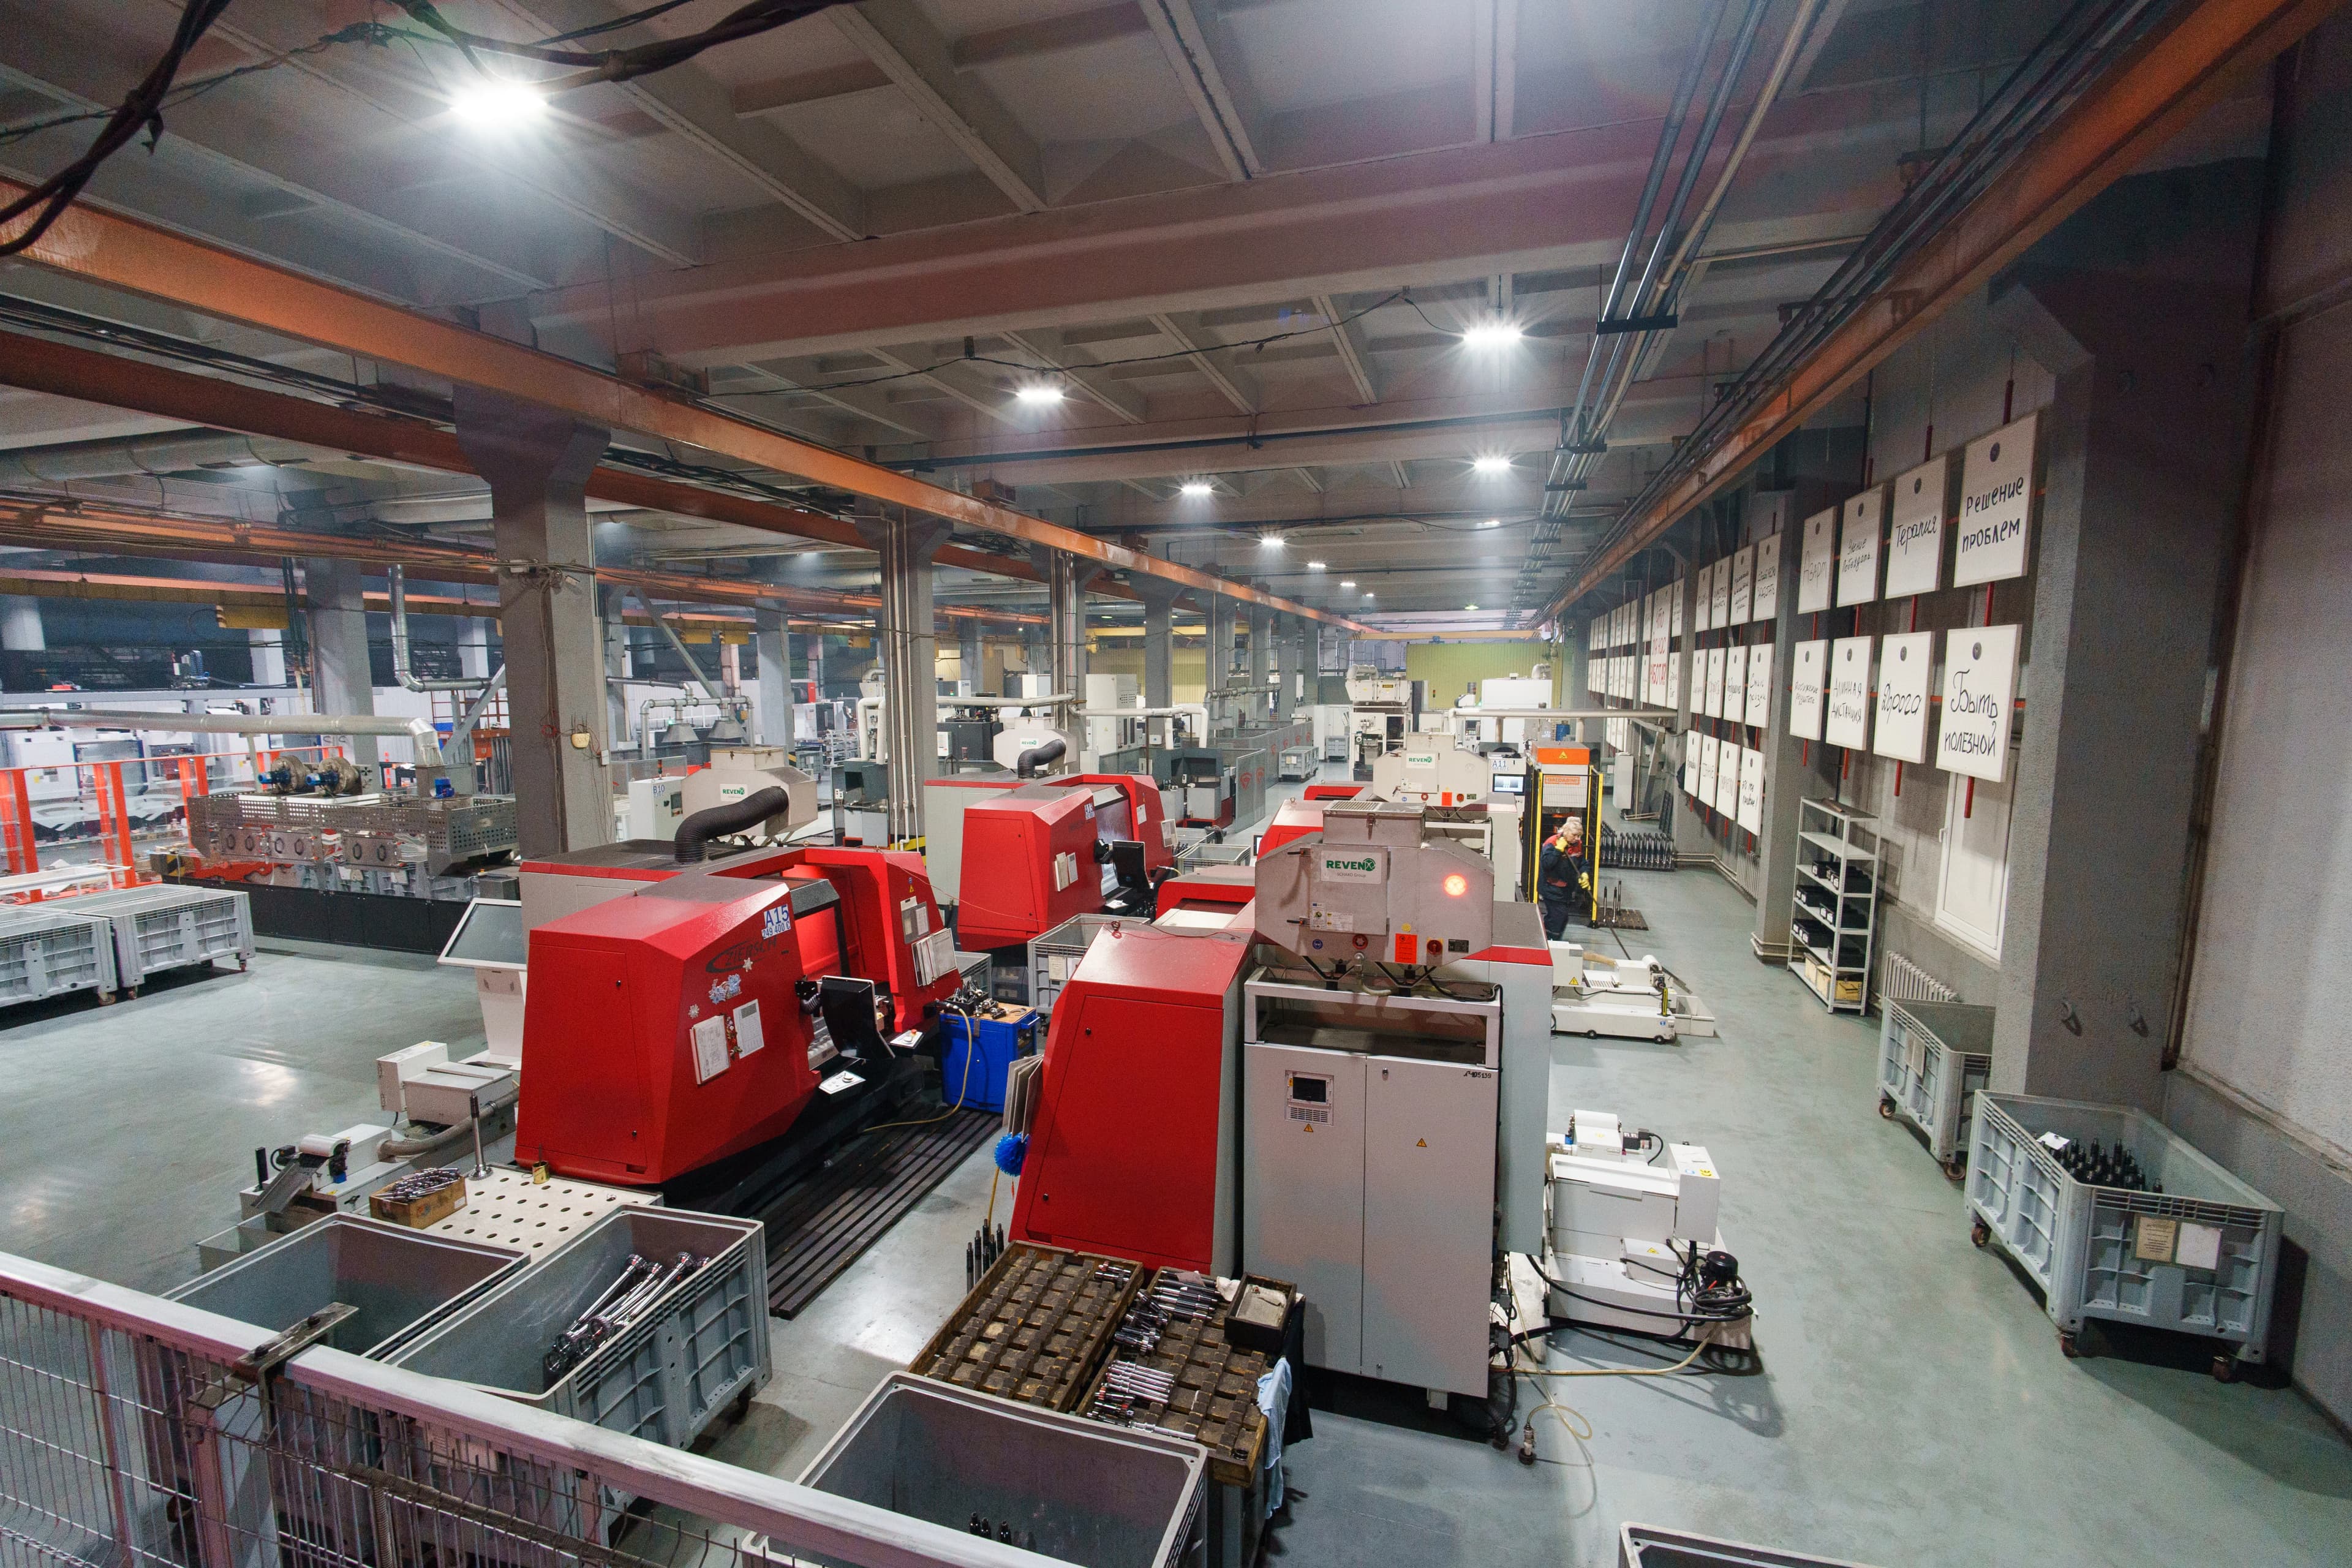
На предприятии в Могилеве введён в эксплуатацию автоматизированный токарно-фрезерный обрабатывающий комплекс для изготовления валов тягового электродвигателя.
Проект направлен на модернизацию металлообрабатывающего производства, повышение производительности, снижение себестоимости и замену морально устаревшего оборудования.
Многофункциональный токарно-фрезерный центр обеспечивает полную обработку вала за один установ: черновое точение, фрезерование лысок и пазов, зубообработку и чистовое точение. Благодаря компоновке с двумя шпинделями и фрезерным суппортом оборудование выполняет обработку по пяти осям.
Автоматизация загрузки с применением накопительного конвейера
Система автоматической загрузки включает кольцевой накопительный конвейер и портальный манипулятор с системой технического зрения.

Накопительный конвейер выполняет функцию буферной зоны и вмещает до 16 заготовок и 16 готовых деталей, обеспечивая автоматическую подачу заготовок и выгрузку обработанных изделий.
Обрабатывающий центр, конвейер и портальный манипулятор работают как единая автоматизированная система. Конвейер подаёт заготовку в зону захвата, манипулятор загружает её в зажимное устройство станка, а после завершения обработки возвращает готовую деталь на конвейер.

Синхронизация оборудования и автоматизация транспортных операций позволяют сократить межоперационные перемещения и поддерживать непрерывную работу производственного комплекса.